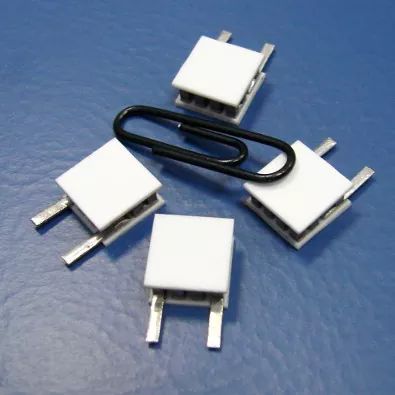
Abstraktní:Technologie termoelektrického chlazení se stala nepostradatelnou pro tepelný management v mikroelektronice, optických komunikacích a lékařských zařízeních. Strop výkonu jakéhokoli modulu TEC je však nakonec určen jeho materiálem. Tento článek zkoumá pročExtrudované termoelektrické materiályse ukázaly jako vynikající alternativa ke konvenčním ingotům pro zónové tavení, se zaměřením na jejich hustou texturovanou mikrostrukturu, zvýšenou mechanickou pevnost a kritickou schopnost podporovat tloušťky třísek až do 0,2 mm. Prostřednictvím srovnávací analýzy výrobních procesů, údajů o mechanických vlastnostech a případových studií aplikace ukazuje diskuse, jak technologie vytlačování překlenuje dlouhodobý kompromis mezi termoelektrickou účinností a mechanickou robustností.
- Čím se extrudované termoelektrické materiály liší od alternativ zónového tavení?
- Jak proces vytlačování vytváří hustou strukturovanou strukturu?
- Proč mechanické vlastnosti určují minimální velikost modulu TEC
- Prahová hodnota 0,2 mm: Umožňuje výrobu ultratenkých čipů
- Aplikace, které vyžadují extrudované termoelektrické materiály
- Od ingotu k modulu: Výrobní kapacita a kontrola kvality
- Často kladené otázky
Čím se extrudované termoelektrické materiály liší od alternativ zónového tavení?
Volba mezi extruzí a zónovým tavením není pouze otázkou výrobní preference. Určuje celý následný výrobní pracovní postup pro termoelektrické chladiče – od toho, jak jsou ingoty nakrájeny na plátky, přes to, jak tenké lze tyto plátky brousit, až po to, kolik jich přežije fázi krájení bez lámání.
Zónové tavení je již dlouho měřítkem pro výrobu vysoce čistých monokrystalů na bázi Bi₂Te₃. Proces směrového tuhnutí zarovnává zrna podél osy růstu a poskytuje vynikající mobilitu nosiče. Avšak právě toto zarovnání vytváří strukturální zranitelnost. Krystaly Bi₂Te₃ se snadno štěpí podél bazální roviny, což znamená, že během řezání, ztenčování a montáže je materiál náchylný k vylamování a delaminaci – zvláště když cílová tloušťka klesne pod 0,5 mm.
Zpracování vytlačováním probíhá zásadně odlišnou cestou. Počínaje mechanicky legovanými nebo předlisovanými prášky je materiál protlačován matricí při zvýšené teplotě, čímž je vystaven silné plastické deformaci. Tato deformace nezpůsobuje pouze tvarování materiálu; obnovuje vnitřní architekturu zrna. Výsledkem je husté, jemnozrnné tělo s řízenou krystalografickou texturou – takovou, která si zachovává výhody anizotropního transportu Bi₂Te₃ a zároveň dramaticky zlepšuje mechanickou integritu.
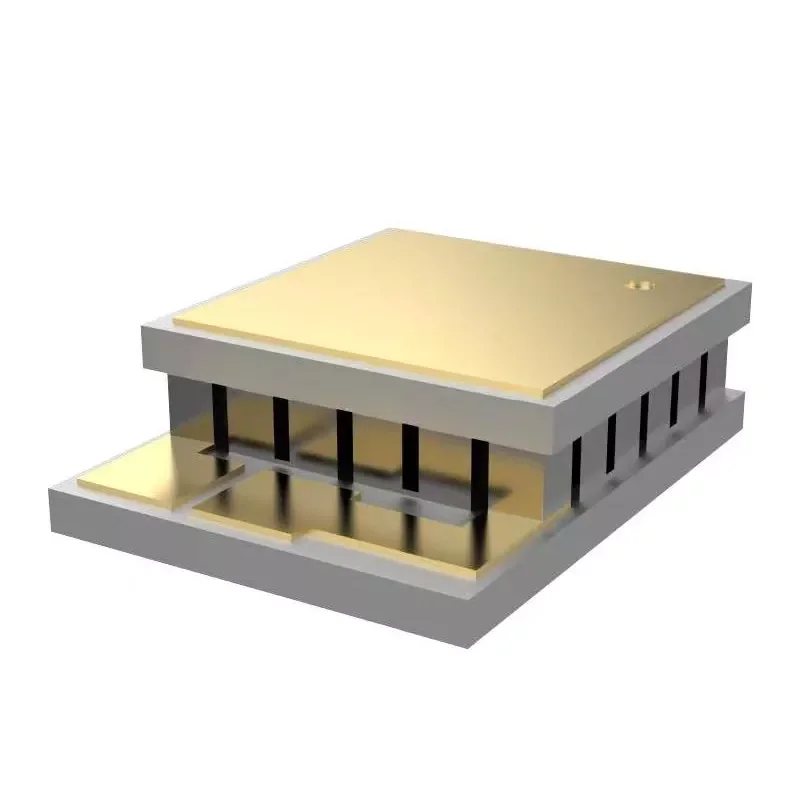
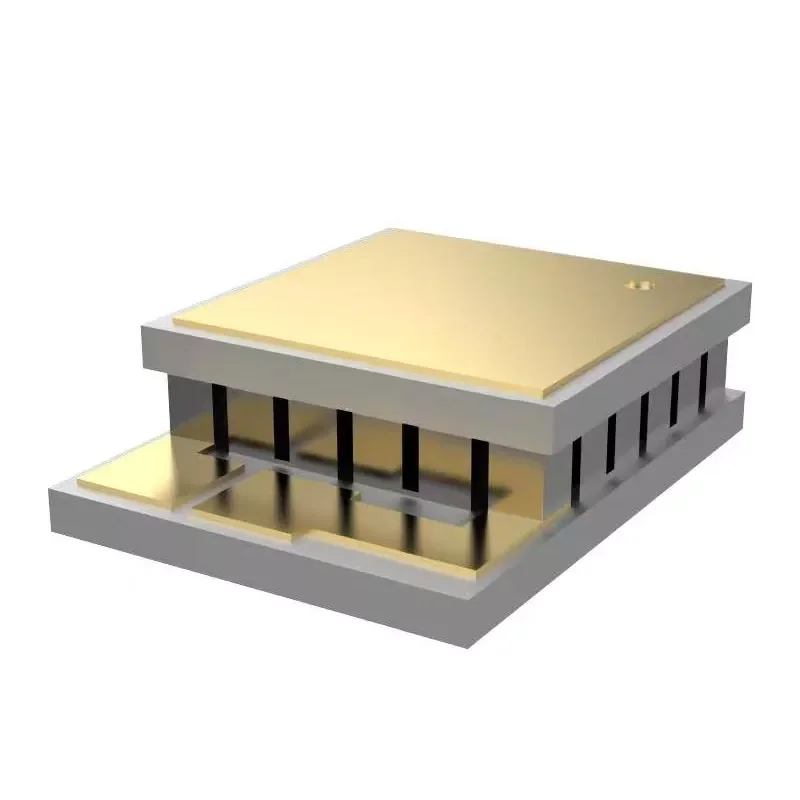
Praktický důsledek je významný. Tam, kde zónově tavené ingoty mohou poskytovat přijatelný výkon ve standardních modulech TEC s výškami ramen 1,0–1,5 mm, materiály vyráběné vytlačováním otevírají dveře architektuře modulů, které byly dříve nepraktické: mikro-TEC s výškou ramen 0,2 mm, vícestupňové kaskády vyžadující přesnou rozměrovou konzistenci napříč každým prvkem a tenkovrstvá řešení pro přilehlá zařízení.
Jak proces vytlačování vytváří hustou strukturovanou strukturu?
Pochopení mikrostrukturální transformace během vytlačování je nezbytné pro pochopení toho, proč se tyto materiály chovají odlišně při následném zpracování. Mechanismus je zakořeněn v dynamické rekrystalizaci – procesu, kdy zrna nukleují a znovu rostou, zatímco materiál stále prochází deformací.
Zjemnění zrna prostřednictvím plastické deformace
Během vytlačování za tepla zažívá obrobek při průchodu matricí intenzivní smykové napětí. Tato deformační energie pohání dynamickou rekrystalizaci a nahrazuje původní hrubozrnnou strukturu zjemněnou, rovnoosou nebo mírně prodlouženou sítí zrn. Výzkum sloučenin na bázi Bi₂Te₃ typu p vyrobených vytlačováním za tepla prokázal, že rychlost vytlačování přímo řídí rovnováhu mezi rekrystalizací a růstem zrn. Při řízené rychlosti 1,0 mm/min lze dosáhnout průměrné velikosti zrn až 1,53 μm, doprovázené vysokou hustotou nízkoúhlových hranic zrn.
Tyto hranice s nízkým úhlem jsou kritické. Na rozdíl od vysokoúhlových hranic, které rozptylují nosiče náboje a zhoršují elektrickou vodivost, nízkoúhlové hranice zachovávají mobilitu nosiče a přitom stále přispívají k rozptylu fononů – a tím potlačují tepelnou vodivost mřížky. Tato dvojí funkce umožňuje extrudovaným materiálům udržet si termoelektrický výkon, který je konkurenceschopný se zónově roztavenými protějšky, a přitom získat podstatnou mechanickou pevnost.
Texture Control and Anisotropy Management
Bi₂Te₃ je vrstvený materiál a jeho termoelektrické vlastnosti jsou silně anizotropní. Směr v rovině (kolmý k ose c) vykazuje mnohem vyšší pohyblivost nosiče než směr napříč rovinou. Zpracování vytlačováním využívá tuto anizotropii zarovnáním osy c přednostně podél směru vytlačování, čímž se vytváří to, co je známé jako textura vlákna.
Stupeň textury je kvantifikován faktorem orientace F, který se pohybuje od 0 (náhodné) do 1 (dokonale zarovnané). Pečlivým řízením teploty a rychlosti vytlačování bylo u materiálů typu p dosaženo hodnot F 0,28–0,41. U Bi₂Te₃ typu n bylo prokázáno, že zarovnání směru vytlačování s počáteční vodorovnou texturou alespoň zdvojnásobilo stupeň textury, což přineslo mobilitu nosiče při pokojové teplotě 263 cm²V⁻¹s⁻¹ a účiníky blížící se 47,3 μWcm⁻¹K⁻².
Porovnání vnitřních struktur
| Porovnávací položka | Extrudované Bi₂Te₃-Sb₂Te₃ materiály | Tradiční zónové tavné materiály |
|---|---|---|
| Vnitřní struktura | Hustá texturovaná struktura | Směrová krystalová struktura |
| Mechanické zpracování | Vyšší odolnost při řezání a ztenčování | Citlivější na vady související s štěpením |
| Výroba tenkých třísek | Podporuje 0,2 mm tenké TEC komponenty | Obtížnější pro ultratenké zpracování |
| Materiálová konzistence | Řízená rovnoměrnost textury | Závisí na podmínkách růstu krystalů |
| Aplikace | Micro TEC, vícestupňový TEC, přesné chlazení | Konvenční aplikace TEC |
Proč mechanické vlastnosti určují minimální velikost modulu TEC
V konstrukci termoelektrického chladiče určuje, jak malý může být modul, jednoduchý vztah: minimální výška nohy je omezena mechanickou pevností materiálu. Termoelektrická noha, která je příliš tenká na svůj průřez, se při pájení, kostkování nebo tepelném cyklování zlomí. Toto není teoretický problém - je to primární překážka miniaturizace TEC.
Proces vytlačování přímo řeší toto omezení. Zjemněním velikosti zrna a zavedením dislokací s vysokou hustotou extruze podstatně zvyšuje pevnost v tlaku i ve smyku ve srovnání se zónově roztaveným materiálem.
Profily mechanických vlastností typu N a P
| Mechanická vlastnost | Materiál typu N | Materiál typu P |
|---|---|---|
| Pevnost v tlaku (MPa) | 54.0 | 66.0 |
| Pevnost ve smyku (MPa) | 16.0 | 21.0 |
| Youngův modul (GPa) | 47.0 | 42.0 |
| Poissonův poměr | 0.30 | 0.30 |
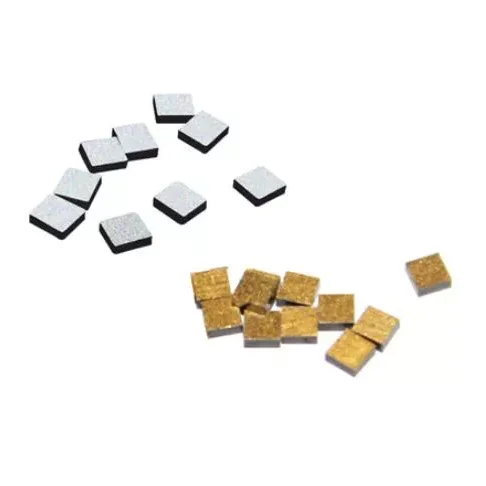
Tyto hodnoty představují podstatnou rezervu oproti tomu, co je obvykle požadováno pro zpracování tenkých třísek. Pro souvislosti, za tepla vytlačované sloučeniny na bázi Bi₂Te₃ typu p byly hlášeny s pevností v tlaku dosahující 189–226 MPa a pevností v ohybu 126–139 MPa v závislosti na podmínkách vytlačování. Tyto vylepšené vlastnosti umožňují řezat mikročástice o rozměrech až 100 × 100 × 200 μm³ bez lomu.
Spolehlivost tepelného cyklování
Mechanická pevnost také řídí dlouhodobou spolehlivost při tepelném cyklování. Když modul TEC pracuje, termoelektrické nohy procházejí opakovanými cykly ohřevu a chlazení. Hranice zrn fungují jako slabá místa, kde se mohou mikrotrhliny nukleovat a šířit. Jemnozrnná, hustě spojená struktura vytvořená vytlačováním rozděluje tepelné napětí rovnoměrněji než krystalická struktura zónově roztaveného materiálu náchylná ke štěpení, čímž se zlepšuje odolnost vůči cyklické únavě.
Prahová hodnota 0,2 mm: Umožňuje výrobu ultratenkých čipů
Schopnost zpracovávat termoelektrický materiál na tloušťku 0,2 mm není jen výrobní kuriozitou – je to technologie umožňující novou generaci kompaktních chladicích zařízení. Při této tloušťce má termoelektrická noha poměr výšky k šířce, který se blíží 1:1 pro typické geometrie prvků, což znamená, že strukturální zatížení během montáže je převážně tlakové, spíše než ohybové.
Tři faktory dělají z vytlačování proces umožňující tento režim tloušťky.
Snížená citlivost na štěpení
Zónově roztavený Bi₂Te₃ se snadno štěpí podél bazální roviny. Když je plátek ztenčen pod přibližně 0,5 mm, může i malá manipulační napětí iniciovat štěpné trhliny, které se šíří po celém prvku. Proces vytlačování narušuje tuto cestu štěpení zavedením chybně orientovaných zrn a nízkoúhlových hranic, které odklánějí šíření trhlin. Výsledkem je materiál, který dokáže tolerovat mechanické zneužívání kostek, montáže typu pick-and-place a pájení, aniž by došlo ke katastrofálnímu prasknutí.
Kontrolovaná textura pro konzistentní kostky
Ve víceprvkových modulech TEC musí mít každá větev téměř totožné elektrické a tepelné charakteristiky. Pokud se orientace textury liší prvek od prvku, chladicí výkon modulu se stává nepředvídatelným. Extruze vytváří ingoty s jednotnou texturou po celé jejich délce, což zajišťuje, že prvky řezané z různých pozic ve stejném ingotu vykazují konzistentní vlastnosti. Tato konzistence je zvláště důležitá ve vícestupňových konfiguracích TEC, kde musí stovky prvků pracovat v tepelné rovnováze.
Kompatibilita zpracovatelského zařízení
Mechanická pevnost vytlačovaného materiálu také ovlivňuje výběr následného zařízení. Vzhledem k tomu, že materiál odolává lámání, mohou výrobci používat vyšší rychlosti posuvu během waferování a krájení, čímž se zkracuje doba zpracování a náklady. Obdobně automatizované systémy pick-and-place zvládnou tenčí prvky s nižším rizikem rozbití, což umožňuje vyšší propustnost montážních linek.
Aplikace, které vyžadují extrudované termoelektrické materiály
Technické výhody vytlačování se promítají do hmatatelných výhod v několika aplikačních oblastech, kde jsou tenké a spolehlivé termoelektrické prvky zásadní.
Optická komunikace a chlazení laserové diody
Optické transceivery a laserové diody jsou extrémně citlivé na teplotu. Posun vlnové délky, snížený výstupní výkon a zrychlená degradace jsou výsledkem nedostatečné tepelné regulace. Například v optických modulech 5G musí termoelektrické chladiče udržovat teplotu laserového čipu v přísných tolerancích, zatímco se montují do obalů, které se měří v milimetrech.
Schopnost tenkých čipů 0,2 mm tento požadavek přímo podporuje. Termoelektrické materiály na bázi Bi₂Te₃ extrudované za tepla byly ověřeny v aplikacích optických modulů a demonstrují efektivní řízení teploty fotonického čipu s potenciálem pro integraci do komunikačních, laserových a infračervených systémů. Vysoká pevnost materiálu v tlaku zajišťuje, že termoelektrické nohy přežijí pájecí a montážní procesy používané při výrobě transceiveru, kde by nesoulad tepelné roztažnosti mohl zlomit slabší materiály.
Vícestupňové TEC struktury
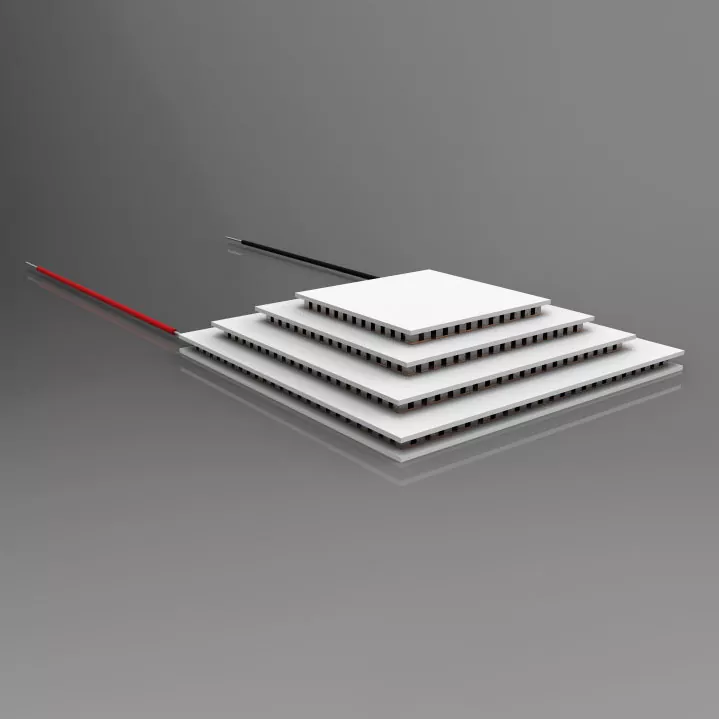
Vícestupňové termoelektrické chladiče skládají více vrstev termoelektrických prvků, aby se dosáhlo teplotních rozdílů, kterých nemůže dosáhnout jeden stupeň. Každý další stupeň zvyšuje kapacitu tepelného čerpání a dosažitelné ΔT, ale také přináší nové mechanické výzvy. Prvky ve vyšších stupních musí být tenčí a musí si zachovat konzistenci výkonu s prvky v nižších stupních.
Technologie vytlačování byla specificky aplikována na výrobu termoelektrických nohou pro polovodičové vícestupňové chladiče pracující při teplotách až do přibližně 140 K. Mechanické vlastnosti vytlačovaného materiálu – zejména jeho odolnost proti lomu během montáže těsně složených vícevrstvých struktur – jsou to, co činí tyto kaskádové návrhy vyrobitelné.
Lékařská a laboratorní kontrola teploty
Termoelektrické chladiče jsou široce používány v lékařských chladicích systémech, laboratorních přístrojích a výzkumných zařízeních, kde je důležitá přesná regulace teploty. Aplikace sahají od udržování stability činidel v diagnostických zařízeních až po řízení teploty vzorku v analytických přístrojích.
V těchto nastaveních musí termoelektrický materiál poskytovat jak tepelný výkon, tak dlouhodobou spolehlivost. Extrudované Bi₂Te₃-Sb₂Te₃ materiály nabízejí nezbytnou kombinaci: termoelektrický výkon blízký pokojové teplotě srovnatelný s zónově taveným materiálem, spojený s mechanickou odolností, která zajišťuje stabilní provoz po tisíce tepelných cyklů.
Průmyslový a polovodičový tepelný management
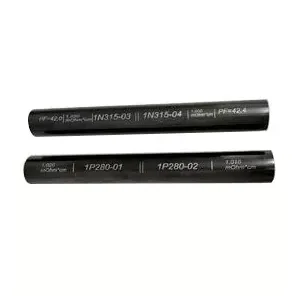
Velkoprůměrové extrudované ingoty – dostupné v průměrech až 35 mm a délkách 120 mm nebo 240 mm – slouží průmyslové výrobě TEC, kde jsou vyžadovány větší chladicí prvky. Aplikace zahrnují lokalizované řízení teploty v polovodičových zařízeních, elektronických chladicích systémech a průmyslových zařízeních pro řízení teploty. Škálovatelnost zpracování vytlačováním umožňuje výrobcům vyrábět ingoty v objemech, které by byly nepraktické u metod růstu monokrystalů.
Od ingotu k modulu: Výrobní kapacita a kontrola kvality
Výroba extrudovaných termoelektrických materiálů vyžaduje integrovaný výrobní přístup, který zahrnuje přípravu materiálu, zpracování vytlačováním, výrobu prvků a montáž modulů. Každý stupeň musí být řízen, aby se zachovaly mikrostrukturální charakteristiky, které dávají extrudovaným materiálům jejich výkonnostní výhody.
Příprava materiálu a vytlačování
Proces začíná přípravou kompozic pevných roztoků Bi2Te3-Sb2Te3, s pečlivou kontrolou stechiometrie a hladin dopantu, aby se dosáhlo požadovaného typu nosiče a koncentrace. Připravený materiál je poté konsolidován a vytlačován za podmínek řízené teploty a rychlosti deformace. Parametry vytlačování — teplota, rychlost a redukční poměr — určují velikost zrna, intenzitu textury a hustotu defektů, z nichž všechny ovlivňují termoelektrické a mechanické vlastnosti.
Zpracování a montáž prvků
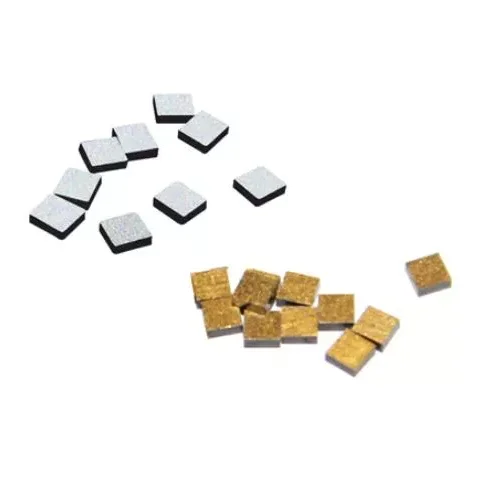
Po extruzi je ingot zpracován na termoelektrické prvky prostřednictvím plátkování, kostkování a přípravy povrchu. Zvýšená mechanická pevnost extrudovaného materiálu umožňuje agresivní ztenčení na 0,2 mm a přesné krájení kostek s vysokou výtěžností. Prvky jsou poté pokoveny, pájeny a sestaveny do modulů. Ověření kvality zahrnuje kontrolu rozměrů, měření elektrických vlastností a testování tepelného výkonu.
Výrobní zařízení
Kompletní výrobní linka pro extrudované termoelektrické materiály a moduly zahrnuje:
- Cínová ponorná pec: K pájení konců prvků
- Vibrační výkyvný lis: Pro přesné polohování prvků
- Svařovací stroj: Pro elektrické propojení
- Trouba: Pro vytvrzování a tepelné zpracování
- Dávkovač: Pro nanášení lepidla
- Automatický uzavírací stroj: Pro zapouzdření modulů
- Řezací stroj: Pro oplatky a kostičky
- Solidifikační stroj: Pro tvorbu pájených spojů
- Přetavovací pájecí zařízení: Pro vysoce spolehlivé pájení
- Plně automatický tiskový stroj: Pro metalizaci vzorů
Často kladené otázky
Jaká je primární výhoda extruze oproti zónovému tavení u termoelektrických materiálů?
Extruze vytváří hustou, jemnozrnnou texturovanou strukturu, která poskytuje mechanickou pevnost lepší než zónově roztavené monokrystaly. Tato výhoda pevnosti umožňuje zpracování na tenčí rozměry — až 0,2 mm — bez lámání během řezání, ztenčování nebo montáže, při zachování termoelektrického výkonu, který je konkurenceschopný vůči zónově roztavenému materiálu.
Mohou se extrudované termoelektrické materiály rovnat termoelektrickému výkonu monokrystalů?
Ano. Prostřednictvím řízené orientace textury a zjemnění zrna dosahují extrudované materiály na bázi Bi₂Te33 pohyblivosti nosiče a výkonových faktorů srovnatelných se zónově roztavenými vzorky. Jemnozrnná struktura také zavádí další fononový rozptyl, který může snížit tepelnou vodivost mřížky a potenciálně zlepšit celkovou hodnotu.
Jaké tloušťky třísky lze spolehlivě vyrobit z extrudovaných ingotů?
Extrudované materiály Bi₂Te₃-Sb₂Te₃ podporují výrobu termoelektrických čipů až do tloušťky 0,2 mm. Tuto schopnost umožňuje pevnost materiálu v tlaku (54–66 MPa) a pevnost ve smyku (16–21 MPa), které poskytují dostatečnou strukturální integritu pro ultratenké zpracování a automatizovanou montáž.
Jsou extrudované materiály vhodné pro vícestupňové konfigurace TEC?
Absolutně. Vícestupňové TEC vyžadují konzistentní výkon napříč mnoha prvky a mechanickou odolnost během stohování. Jednotná textura a vysoká mechanická pevnost vytlačovaných materiálů je činí vhodnými pro tyto aplikace a technologie vytlačování byla specificky aplikována na výrobu nohou pro vícestupňové chladiče pracující při teplotách až ~140 K.
Jaké rozměry ingotů jsou k dispozici pro extrudované termoelektrické materiály?
Standardní rozměry extrudovaného ingotu zahrnují délky 120 mm a 240 mm, s průměry 25 mm, 30 mm a 35 mm. Tyto rozměry podporují jak výrobu prvků micro-TEC, tak i větší průmyslové chladicí komponenty.
Jste připraveni prozkoumat, jak mohou extrudované termoelektrické materiály zlepšit vaše výrobní výnosy TEC a umožnit tenčí architektury zařízení?
Kontaktujte nás